

Воздушный краскопульт для покраски: купить у производителя 2026
2026-09-10
- Воздушный краскопульт для покраски: технический анализ и выбор оборудования от производителя в 2026 году
- Принцип работы и физика процесса распыления
- Классификация технологий распыления: HVLP, LVMP, RP
- Конструктивные элементы и материалы исполнения
- Как выбрать воздушный краскопульт для покраски: параметры подбора
- Типичные ошибки при эксплуатации и их устранение
- Экономическое обоснование: почему выгодно покупать у производителя
- ООО Ханчжоу Чэнюй Промышленность Торговля: опыт и инновации в производстве краскопультов
- Логистика и экспортные особенности в 2026 году
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Воздушный краскопульт для покраски: технический анализ и выбор оборудования от производителя в 2026 году
Воздушный краскопульт для покраски — это пневматический инструмент распылительного типа, преобразующий жидкие лакокрасочные материалы (ЛКМ) в мелкодисперсный аэрозоль под воздействием сжатого воздуха. В условиях промышленного производства 2026 года данное оборудование остается золотым стандартом для нанесения грунтовок, эмалей, лаков и антикоррозийных покрытий на металлические, деревянные и композитные поверхности. Ключевое преимущество пневматических систем перед безвоздушными или электростатическими аналогами заключается в непревзойденном качестве финишной отделки (класс поверхности А+ по ISO 12944) при относительно низкой стоимости входа и простоте обслуживания.
Для технических специалистов и закупщиков критически важно понимать, что термин «воздушный краскопульт» охватывает широкий спектр устройств: от компактных пистолетов HVLP (High Volume Low Pressure) для локального ремонта до автоматических установок LVMP (Low Volume Medium Pressure) для конвейерной окраски кузовов автомобилей. Эффективность работы напрямую зависит от правильности подбора сопла, вязкости материала и давления в магистрали. Ошибка в выборе типа факела или диаметра дюзы может привести к перерасходу материала до 35% и образованию дефектов покрытия, таких как «апельсиновая корка» или подтеки. В данном руководстве мы рассмотрим инженерные аспекты выбора, классификацию технологий распыления и критерии оценки надежности оборудования при прямых поставках от завода-изготовителя.
Принцип работы и физика процесса распыления
Фундаментальный принцип действия любого воздушного краскопульта для покраски базируется на законе Бернулли и эффекте Вентури. Сжатый воздух, проходя через калиброванное отверстие воздушной головки, создает зону разрежения у выхода материального сопла. Эта разница давлений «вытягивает» краску из бачка (или подает ее под давлением из насоса) и разбивает сплошную струю жидкости на миллионы микроскопических капель. Процесс атомизации происходит в два этапа: первичное дробление струи воздухом и вторичное формирование факела боковыми воздушными потоками.
В 2026 году производители оптимизируют геометрию воздушных каналов для снижения турбулентности. Чем стабильнее поток воздуха, тем однороднее размер капель. Инженеры выделяют три ключевых параметра, определяющих качество распыления:
- Давление атомизации: сила, с которой воздух разрывает жидкость. Измеряется в барах (bar) или мегапаскалях (МПа).
- Расход воздуха: объем потребляемого компрессором газа, измеряемый в литрах в минуту (л/мин). Недостаток расхода приводит к «плевкам» краски вместо тумана.
- Коэффициент переноса (Transfer Efficiency): процент материала, достигшего поверхности детали. Для традиционных конвенциональных пистолетов он составляет 30-45%, тогда как современные системы HVLP и HTE достигают 65-80%.
Важно отметить, что вязкость ЛКМ играет решающую роль. Для нитроэмалей требуется меньшее давление, чем для высоковязких полиуретановых грунтов. Использование универсальных настроек без вискозиметрического контроля является распространенной ошибкой, снижающей ресурс сопловой группы и качество покрытия.
Классификация технологий распыления: HVLP, LVMP, RP
Выбор технологии распыления определяет не только качество покрытия, но и экономику всего малярного участка. На рынке 2026 года доминируют три основные технологии, каждая из которых решает специфические производственные задачи.
HVLP (High Volume Low Pressure — Большой объем, низкое давление)
Технология HVLP работает при низком давлении на выходе из сопла (менее 0.7 бар), но требует большого объема воздуха (до 600-800 л/мин). Основное преимущество — высокий коэффициент переноса материала (до 80%). Это делает воздушный краскопульт для покраски типа HVLP идеальным для дорогих материалов: базовых эмалей «металлик», перламутров и прозрачных лаков. Низкая скорость частиц краски минимизирует рикошет и образование тумана (overspray), что критично для экологических норм и чистоты окрасочной камеры. Однако, низкая кинетическая энергия частиц затрудняет нанесение толстослойных покрытий и работу с высоковязкими материалами без сильного разбавления.
LVMP / HTE (Low Volume Medium Pressure / High Transfer Efficiency)
Современный стандарт промышленной окраски. Технология LVMP сочетает умеренное давление (1.2–1.5 бар) и средний расход воздуха. Она обеспечивает баланс между качеством финиша HVLP и производительностью традиционных систем. Коэффициент переноса достигает 65-70%. Пистолеты LVMP лучше справляются с нанесением грунтов и заполняющих слоев, так как частицы краски обладают большей энергией для проникновения в микропоры поверхности. Для большинства задач кузовного ремонта и промышленного нанесения защитных покрытий в 2026 году рекомендуется именно этот тип оборудования.
RP (Reduced Pressure — Пониженное давление)
Эволюция классических конвенциональных пистолетов. RP-системы работают при более высоком давлении, чем HVLP, но используют оптимизированные воздушные каналы для снижения потребления воздуха. Они обеспечивают высокую скорость нанесения и отличное растекание материала. RP-пистолеты незаменимы при работе с быстросохнущими материалами (например, двухкомпонентными акрилами) и в условиях, где важна скорость работы, а не максимальная экономия краски. Требуют мощного компрессора, но менее чувствительны к длине шланга.
| Параметр | HVLP | LVMP / HTE | RP (Conventional) |
|---|---|---|---|
| Давление на выходе (бар) | < 0.7 | 1.0 – 1.5 | 1.5 – 2.5 |
| Расход воздуха (л/мин) | Высокий (400-800) | Средний (250-450) | Средний/Высокий (300-500) |
| Коэффициент переноса (%) | 65 – 80% | 60 – 70% | 30 – 45% |
| Качество финиша | Идеальное (глянец) | Отличное | Хорошее (требует шлифовки) |
| Скорость нанесения | Низкая | Средняя | Высокая |
| Применение | Лаки, базы, металлик | Универсальное, грунты | Грунты, шпатлевки, скоростная работа |
Конструктивные элементы и материалы исполнения
Долговечность инструмента определяется качеством материалов, контактирующих с агрессивными химическими средами. При покупке воздушного краскопульта для покраски у производителя необходимо обращать внимание на следующие узлы:
Материальный тракт и уплотнения
Все детали, соприкасающиеся с краской (сопло, игла, жидкостная голова, каналы внутри корпуса), должны быть изготовлены из нержавеющей стали марки AISI 316L или анодированного алюминия высокого класса. Уплотнительные кольца (упаковки) изготавливаются из тефлона (PTFE) или химически стойкого витона. Использование дешевых резиновых уплотнений приводит к их разбуханию при контакте с растворителями (ацетон, ксилол), что вызывает протечки и падение давления.
Воздушная головка (Дюза)
Сердце краскопульта. Прецизионная обработка отверстий гарантирует симметричность факела. В 2026 году стандартом становится использование твердосплавных вставок или керамических компонентов для сопел, работающих с абразивными материалами (например, цинконаполненными грунтами или материалами с эффектом «шагрень»). Диаметр центрального отверстия варьируется от 1.0 мм (для деталей) до 1.7-1.9 мм (для крупных поверхностей и вязких грунтов).
Регулировочные узлы
Профессиональный инструмент обязан иметь три независимые регулировки:
- Подача материала: ограничивает ход иглы, контролируя объем подаваемой краски.
- Форма факела: управляет боковым воздухом, превращая круглый поток в овальный или веерообразный.
- Давление воздуха: позволяет тонко настроить степень атомизации непосредственно на рукоятке, не подходя к компрессору.
Инженерный совет: избегайте моделей с пластиковыми регулировочными винтами. В условиях интенсивной эксплуатации (сотни циклов в день) резьба быстро изнашивается, и настройка «плывет». Предпочтение следует отдавать металлическим узлам с тефлоновыми прокладками.
Как выбрать воздушный краскопульт для покраски: параметры подбора
Процесс подбора оборудования должен базироваться на технических требованиях технологического процесса, а не на маркетинговых обещаниях. Ниже приведен алгоритм выбора, основанный на анализе производственных задач.
1. Анализ лакокрасочного материала (ЛКМ)
Изучите техническую карту (TDS) вашей краски. Ключевой параметр — вязкость по вискозиметру Ford Cup #4 (секунды).
- Вязкость 12-18 сек: требуются сопла 1.2 – 1.3 мм (лаки, базы).
- Вязкость 18-25 сек: требуются сопла 1.4 – 1.5 мм (акриловые эмали, однокомпонентные грунты).
- Вязкость 25-35 сек и выше: требуются сопла 1.6 – 1.9 мм (вторичные грунты, шпатлевки, антигравий).
Неправильный подбор диаметра сопла приведет либо к засорению (если дюза мала), либо к чрезмерному расходу и крупному зерну (если дюза велика).
2. Производительность компрессора
Это самый частый пункт отказа в работе. Каждый воздушный краскопульт для покраски имеет паспортный расход воздуха. Ваш компрессор должен выдавать на 20-30% больше этого значения, чтобы поддерживать стабильное давление в ресивере. Если компрессор работает на пределе, давление будет пульсировать, что вызовет дефекты «рыбьи глаза» или полосы на окрашенной поверхности. Для одного поста с пистолетом HVLP (расход 400 л/мин) необходим компрессор с производительностью на выходе не менее 500-550 л/мин.
3. Эргономика и вес
При ручной окраске крупных объектов (кузова авто, мебельные щиты) маляр держит инструмент часами. Вес пистолета имеет значение. Современные модели из композитных материалов весят 450-550 грамм, тогда как цельнометаллические могут достигать 700-800 грамм. Смещение центра тяжести к рукоятке снижает усталость кисти. Также важен баланс курка: усилие нажатия должно быть равномерным, без заеданий.
Типичные ошибки при эксплуатации и их устранение
Даже лучший инструмент покажет плохой результат при нарушении технологии. Ниже приведены наиболее частые проблемы, с которыми сталкиваются операторы в 2026 году, и методы их решения.
| Дефект покрытия | Вероятная причина | Решение |
|---|---|---|
| «Апельсиновая корка» (шагрень) | Слишком высокая вязкость краски; низкое давление воздуха; слишком быстрое движение руки. | Разбавить материал согласно TDS; увеличить давление атомизации; снизить скорость проводки. |
| Подтеки (наплывы) | Избыточная подача материала; слишком медленное движение; перекрытие полос более 50%. | Уменьшить подачу краски винтом; увеличить скорость движения; соблюдать перекрытие 50-70%. |
| Сухой напыл (шероховатость) | Слишком большое расстояние до поверхности; высокое давление; быстрое испарение растворителя. | Приблизить пистолет (15-20 см); снизить давление; использовать медленный растворитель. |
| Плевки краски | Засорено воздушное отверстие; изношено уплотнение иглы; нестабильное давление компрессора. | Прочистить воздушную голову; заменить тефлоновую упаковку иглы; проверить фильтр влагоотделителя. |
| Полосы по центру факела | Недостаточное давление; слишком широкая настройка факела при малом объеме воздуха. | Увеличить давление; сузить факел; проверить соответствие сопла и воздушной головы. |
Важное замечание по обслуживанию: очистка воздушного краскопульта для покраски должна производиться немедленно после завершения работ. Застывшая краска внутри каналов удаляется только механическим сверлением, что необратимо повреждает геометрию инструмента. Используйте только специализированные промывочные станции или мягкие ершики. Никогда не оставляйте пистолет погруженным в растворитель целиком — это разрушает смазку подвижных частей и уплотнения.
Экономическое обоснование: почему выгодно покупать у производителя
В 2026 году цепочки поставок промышленного оборудования трансформировались. Закупка воздушного краскопульта для покраски напрямую у завода-изготовителя (Manufacturer Direct) дает ряд стратегических преимуществ перед покупкой через дистрибьюторов или розничные сети.
1. Ценообразование и TCO (Total Cost of Ownership)
Исключение посредников позволяет снизить закупочную стоимость на 20-35%. Однако важнее не начальная цена, а стоимость владения. Производители предлагают оригинальные ремкомплекты (иглы, сопла, пружины) по себестоимости. Срок поставки запчастей сокращается с недель до дней. Для предприятия простой окрасочной линии стоит дороже, чем сам инструмент.
2. Техническая поддержка и кастомизация
Работая напрямую с инженерами завода, вы можете заказать адаптацию оборудования под специфические задачи. Например, изготовление сопел нестандартного диаметра для уникальных составов или модификация рукоятки под особые эргономические требования. Дистрибьюторы редко обладают такими техническими компетенциями.
3. Гарантия и контроль качества
Заводская гарантия подразумевает ответственность производителя за каждый узел. В случае выявления партии с дефектом литья или обработки, производитель обязан заменить оборудование бесплатно. При покупке «серого» импорта такая защита отсутствует. Кроме того, сертифицированные заводы соблюдают стандарты ISO 9001, что гарантирует стабильность характеристик от пистолета к пистолету.
ООО Ханчжоу Чэнюй Промышленность Торговля: опыт и инновации в производстве краскопультов
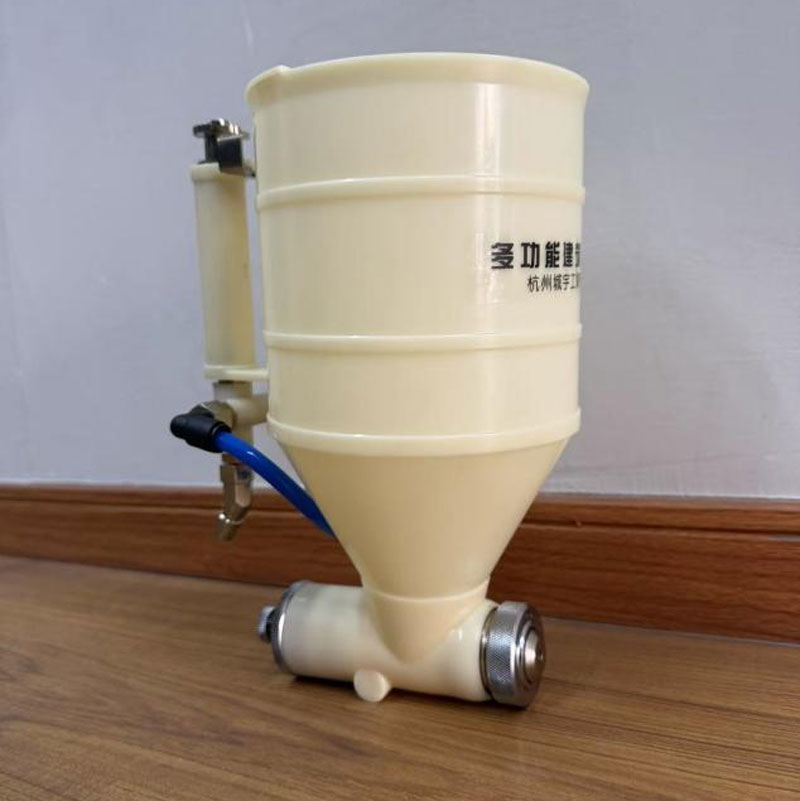
Ярким примером производителя, успешно сочетающего многолетний инженерный опыт с современными требованиями рынка, является ООО Ханчжоу Чэнюй Промышленность Торговля. Компания, основанная в 1995 году и расположенная в промышленном кластере Ханчжоу (Китай), специализируется на разработке и производстве высокоточных краскопультов уже более 25 лет. Являясь профессиональным российско-китайским поставщиком, предприятие фокусируется на создании оборудования для архитектурных и декоративных покрытий, что требует особой точности распыления и стабильности факела.
Производственная база ООО Ханчжоу Чэнюй оснащена современным оборудованием для механической обработки и сборки, а система внутреннего технического контроля охватывает все этапы: от проверки исходных компонентов до финального тестирования герметичности и равномерности распыления каждого устройства. Такой подход позволяет компании гарантировать надежность своих решений, таких как серийные модели CYSK9511A и CY9511A, которые зарекомендовали себя в условиях ежедневного использования на строительных площадках и в мастерских.
Инновационный потенциал компании подтверждается наличием собственных патентов на ключевые конструктивные решения, включая многофункциональные краскопульты для архитектурных покрытий и уникальные многоцветные системы объемом 10 литров (с верхним и нижним распылением). Продукция ООО Ханчжоу Чэнюй Промышленность Торговля активно поставляется на рынки России и стран СНГ, где применяется для фасадных работ, реставрации и промышленного окрашивания. Компания придерживается принципов долгосрочного партнерства, предоставляя клиентам не только качественное оборудование, но и полную техническую документацию на русском языке, а также оперативную сервисную поддержку.
Логистика и экспортные особенности в 2026 году
При организации поставок промышленного оборудования необходимо учитывать изменения в логистических маршрутах и таможенном регулировании. Большинство производителей пневматики располагаются в промышленных кластерах Азии и Европы. При импорте в РФ и страны СНГ ключевыми аспектами являются:
- Сертификация EAC: Оборудование должно иметь декларацию соответствия стандартам Евразийского экономического союза. Отсутствие маркировки EAC делает невозможным легальную эксплуатацию на промышленных предприятиях и прохождение проверок Ростехнадзора.
- Упаковка: Пневматический инструмент чувствителен к ударам. Заводская упаковка должна включать амортизирующие вкладыши и индивидуальные кейсы. Повреждение воздушной головы при транспортировке часто незаметно глазу, но критично для формирования факела.
- Валютные расчеты: В 2026 году большинство производителей перешли на расчеты в национальных валютах или юанях, что упрощает транзакции и снижает зависимость от колебаний курса доллара/евро.
FAQ: Часто задаваемые вопросы
В: Какой воздушный краскопульт для покраски лучше для новичка?
О: Для начинающих рекомендуется технология LVMP с соплом 1.4 мм. Она менее требовательна к навыкам проводки руки и прощает небольшие ошибки в расстоянии до поверхности, обеспечивая при этом достойное качество покрытия.
В: Можно ли использовать один компрессор для двух маляров?
О: Да, но только если производительность компрессора превышает суммарный расход обоих пистолетов на 30-40%. Также необходима магистраль достаточного диаметра (минимум 1/2 дюйма), чтобы избежать падения давления при одновременной работе.
В: Как часто нужно менять сопло и иглу?
О: При использовании абразивных материалов (грунты с наполнителем) — каждые 3-6 месяцев интенсивной работы. Для лаков и баз комплект может служить 1-2 года. Признак износа — появление эллипсного (некруглого) пятна распыла даже при чистой головке.
В: Влияет ли длина шланга на качество покраски?
О: Да. Длинные шланги (более 10 метров) небольшого диаметра создают сопротивление, снижая давление на входе в пистолет. Рекомендуется использовать спиральные шланги диаметром 9-10 мм или гладкие шланги 1/2 дюйма для длинных дистанций.
Заключение и рекомендации по закупке
Выбор пневматического оборудования — это инвестиция в качество конечного продукта. Воздушный краскопульт для покраски, подобранный с учетом вязкости материалов, мощности компрессора и специфики задач, способен снизить расход ЛКМ на 20-30% и повысить производительность труда маляров. В 2026 году трендом является переход на гибридные технологии распыления и использование износостойких композитных материалов.
Мы рекомендуем не экономить на качестве воздушной подготовки (фильтры, регуляторы), так как 90% поломок краскопультов связаны с попаданием влаги и масла из компрессора. Регулярное обслуживание и использование оригинальных расходных материалов гарантируют срок службы инструмента более 5 лет даже в условиях интенсивного промышленного использования.
Для получения технической консультации, подбора комплекта оборудования под ваши конкретные задачи и запроса оптового прайс-листа от производителя, пожалуйста, свяжитесь с нашим отделом инженерной поддержки. Мы предоставляем полные чертежи, паспорта оборудования и сертификаты соответствия.
Готовы оптимизировать ваш окрасочный участок?
Получить коммерческое предложение и каталог 2026
Технические характеристики могут варьироваться в зависимости от конкретной модификации. Перед эксплуатацией внимательно ознакомьтесь с руководством пользователя. Информация актуальна для рынка промышленного оборудования 2026 года.