

Краскопульт для покраски лаком: производители и заводы 2026
2026-09-03
- Что такое краскопульт для покраски лаком: определение и роль в промышленном нанесении 2026
- Где применяется краскопульт для покраски лаком: отраслевые сценарии и требования
- Основные технические характеристики: как выбрать оборудование под задачу
- Сравнение технологий распыления: HVLP, LVLP и AirMix
- Инженерный анализ: типичные ошибки при выборе и эксплуатации
- Как выбрать поставщика и производителя в 2026 году
- Диапазон цен и факторы стоимости
- Пошаговое руководство: настройка краскопульта для идеального лакового покрытия
- FAQ: Часто задаваемые вопросы о краскопультах для лака
- Рекомендации по обслуживанию и продлению срока службы
- Заключение: стратегия выбора оборудования для бизнеса
Что такое краскопульт для покраски лаком: определение и роль в промышленном нанесении 2026
Краскопульт для покраски лаком — это специализированное пневматическое, электрическое или комбинированное устройство, предназначенное для атомизации лакокрасочных материалов (ЛКМ) с высокой вязкостью и создания равномерного защитно-декоративного покрытия. В условиях производственных линий 2026 года данный инструмент является ключевым звеном в цепочке финишной обработки древесины, металла и композитных материалов. Главная задача оборудования — обеспечить перенос материала на поверхность с минимальными потерями (туманообразованием) и максимальной адгезией, что критически важно при работе с двухкомпонентными полиуретановыми, эпоксидными и кислотными лаками.
В отличие от покраски эмалью, нанесение лака требует прецизионной настройки факела и давления, так как любые дефекты (шагрень, потеки, кратеры) после полимеризации требуют дорогостоящей шлифовки и повторного нанесения. Профессиональный распылитель для лака позволяет контролировать толщину мокрого слоя с точностью до микрон, обеспечивая зеркальный глянец или матовую текстуру в зависимости от технологической карты. Для B2B-сектора выбор правильного оборудования напрямую влияет на скорость прохождения партии через сушильную камеру и итоговую себестоимость изделия.
Где применяется краскопульт для покраски лаком: отраслевые сценарии и требования
Спрос на высокотехнологичные системы распыления растет не только в мебельном производстве, но и в смежных отраслях, где требуется защита поверхностей от агрессивных сред или механического износа. Рассмотрим ключевые сегменты использования в 2026 году.
1. Мебельная промышленность и столярные изделия
Это основной потребитель рынка. Здесь краскопульт для нанесения лака используется для обработки массива дерева, МДФ, шпонированных панелей. Специфика заключается в необходимости работы с материалами разной прозрачности и вязкости.
- Требования: Отсутствие масляного тумана в воздухе (риск попадания масла в лак), высокая чистота факела.
- Объемы: От малых столярных цехов (до 50 м²/день) до промышленных линий (более 2000 м²/день).
- Тип лака: Полиуретановые (PU), акриловые, нитроцеллюлозные (NC).
2. Автомобильный рестайлинг и тюнинг
Нанесение защитных керамических лаков и полиуретановых бронепленок (жидких) требует исключительной точности. Ошибка в настройке дюзы приводит к разводам, которые невозможно устранить полировкой без снятия слоя.
- Температурный режим: Работа в термокамерах при 20–25°C.
- Давление: Стабильные 1.5–2.0 бар на входе в пистолет для HVLP-систем.
3. Производство музыкальных инструментов и премиум-интерьеров
Здесь критична эстетика. Используется метод «мокрый по мокрому» или многослойное нанесение с промежуточной сушкой. Инструмент должен обеспечивать сверхтонкий распыл (atomization) частиц размером менее 10 мкм.
Основные технические характеристики: как выбрать оборудование под задачу
При закупке партии оборудования для предприятия, инженеры и технологи обращают внимание не на бренд, а на физические параметры распыления. Неправильный подбор характеристик ведет к перерасходу материала до 30% и браку.
| Параметр | Описание и влияние на результат | Рекомендуемые значения для лака |
|---|---|---|
| Технология распыления | Определяет процент переноса материала на деталь. | HVLP (High Volume Low Pressure) или LVMP. Перенос >65%. |
| Диаметр дюз (сопла) | Влияет на проходимость вязких материалов. | 1.3 мм – для базовых слоев; 1.4–1.5 мм – для финишных лаков; 1.7–2.0 мм – для густых грунтов. |
| Материал бачка | Химическая стойкость к растворителям. | Алюминий с тефлоновым покрытием или нержавеющая сталь (для кислотных лаков). |
| Регулировка факела | Возможность изменения формы пятна распыла. | Плавная регулировка от круглого до овального (до 30 см). |
| Вес пистолета | Эргономика при длительной работе. | Не более 400–500 г (без учета шланга и бачка). |
Важно понимать: универсального решения не существует. Профессиональный краскопульт для лака всегда подбирается под конкретную линейку материалов. Например, водорастворимые лаки требуют коррозионностойких уплотнений (Viton, Teflon), тогда как органические растворители могут разрушать обычные резиновые прокладки за сезон.
Сравнение технологий распыления: HVLP, LVLP и AirMix
В 2026 году на рынке доминируют три технологии. Выбор между ними определяет экономику процесса.
HVLP (Большой объем, низкое давление)
Стандарт де-факто для финишных работ. Воздух подается в большом объеме, но на выходе из сопла давление низкое (менее 0.7 бар).
- Плюсы: Минимальный туман (overspray), экономия лака до 30%, экологичность.
- Минусы: Требуется мощный компрессор (производительность от 350–400 л/мин), медленная скорость нанесения на больших площадях.
- Вердикт: Идеально для мебели, дверей, сложных профилей.
LVLP (Малый объем, низкое давление)
Эволюция HVLP. Позволяет работать с менее мощными компрессорами, сохраняя высокое качество распыла.
- Плюсы: Компактность, достаточная скорость для средних серий.
- Минусы: Чуть выше риск образования «апельсиновой корки» при неверной настройке вязкости.
AirMix / AirCoat (Безвоздушное распыление с подмесом воздуха)
Гибрид безвоздушного насоса и пневматики. Лак подается под высоким давлением насосом, а на выходе разбивается воздухом.
- Плюсы: Высочайшая скорость нанесения, возможность работать с очень вязкими материалами без сильного разбавления.
- Минусы: Больше тумана, чем у HVLP, сложнее контроль толщины слоя на вертикальных поверхностях (риск потеков).
- Вердикт: Только для плоских щитовых деталей (столешницы, дверные полотна) на потоке.
Инженерный анализ: типичные ошибки при выборе и эксплуатации
Основываясь на анализе рекламаций за 2024–2025 годы, можно выделить системные ошибки, которые совершают закупщики и операторы.
- Игнорирование подготовки воздуха. Самая частая причина брака. Если в воздухе есть влага или масло, лак помутнеет («рыбий глаз») или отслоится. Необходима установка магистральных фильтров с угольным картриджем и регуляторов давления непосредственно перед пистолетом.
- Неверный подбор viscosity (вязкости). Многие пытаются наносить густый лак через дюз 1.3 мм, сильно разбавляя его растворителем. Это меняет химическую формулу покрытия, снижая его износостойкость. Правильный путь: подобрать пистолет с дюзой 1.5–1.7 мм под рабочую вязкость лака (измеряемую вискозиметром DIN-4).
- Экономия на шлангах. Использование дешевых резиновых шлангов вместо спиральных PU-шлангов или текстильных армированных вариантов приводит к перепадам давления. Для стабильного факела длина шланга не должна превышать 7.5–10 метров при диаметре 9–10 мм.
Инженерное примечание: При работе с двухкомпонентными лаками (2K) время жизни смеси в бачке ограничено (обычно 2–4 часа). Использование пистолетов с быстросъемными бачками (например, системы Quick Clean) сокращает время промывки с 15 минут до 2 минут, что критично для рентабельности.
Как выбрать поставщика и производителя в 2026 году
Рынок промышленного окрасочного оборудования консолидирован. При выборе партнера для оснащения цеха следует оценивать не только цену единицы товара, но и совокупную стоимость владения (TCO).
Критерии надежности завода-производителя
- Наличие сертификации EAC и соответствия ГОСТ. Для импорта в РФ и страны ЕАЭС это обязательное требование таможенного законодательства. Отсутствие декларации может привести к задержке груза на weeks.
- Доступность расходных частей. Сопла, иглы, воздушные головки — это расходники. Проверьте, есть ли они в наличии на складах дистрибьютора. Срок поставки запчасти не должен превышать 5–7 дней.
- Техническая поддержка. Возможность получения консультации по настройке оборудования под ваш конкретный лак. Хороший поставщик предоставляет таблицы настроек (давление/вязкость/дюза) для популярных брендов ЛКМ.
- Гарантийная политика. Стандарт для профессионального инструмента — 12 месяцев. Обратите внимание на условия гарантии: часто она аннулируется при использовании абразивных паст для очистки или неправильной разборки.
Пример надежного партнера: опыт ООО «Ханчжоу Чэнюй Промышленность Торговля»
Выбирая поставщика, целесообразно обращать внимание на компании с долгой историей и собственным производством. Ярким примером такого подхода является ООО «Ханчжоу Чэнюй Промышленность Торговля» — российско-китайский поставщик, работающий на рынке с 1995 года. Расположенная в зоне развития Цяньцзян (Ханчжоу, Китай), компания сочетает более чем 25-летний инженерный опыт с глубоким пониманием требований рынков России и СНГ.
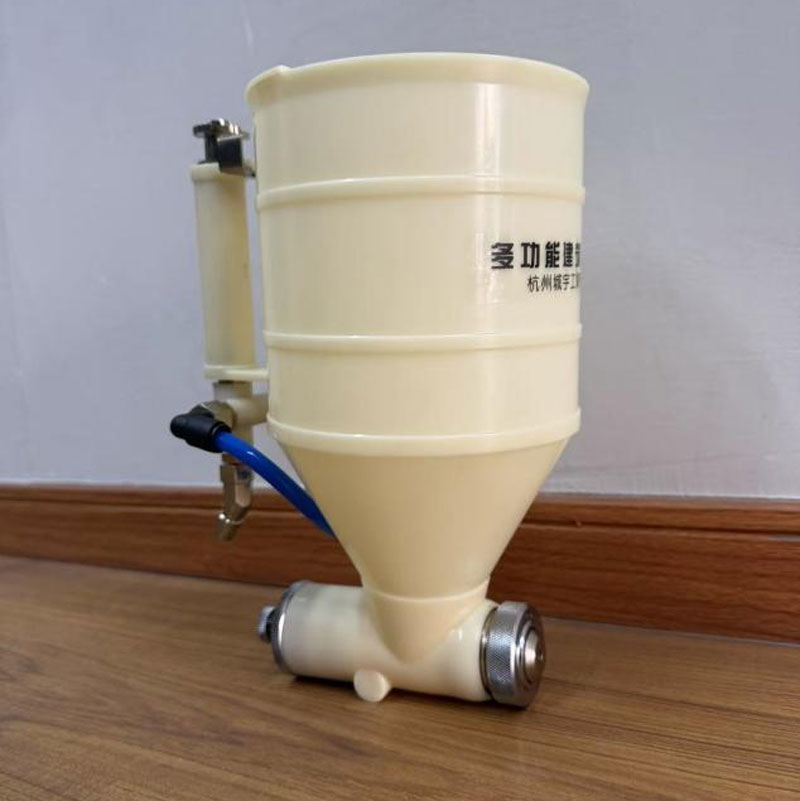
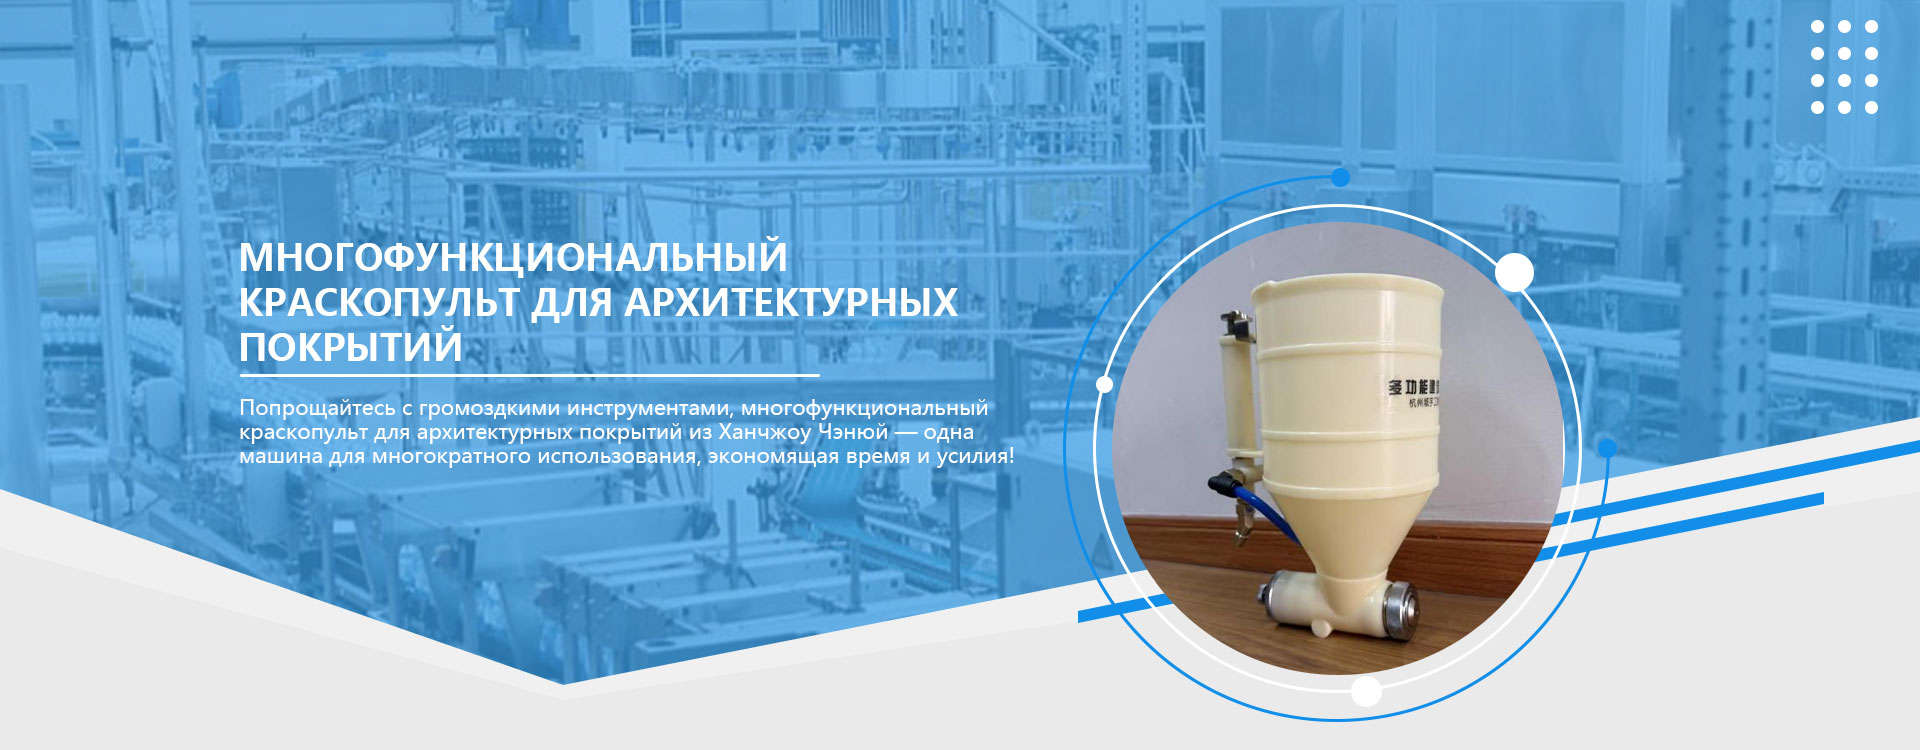
В отличие от торговых посредников, «Ханчжоу Чэнюй» обладает собственной научно-технической базой и зарегистрированными патентами на ключевые конструктивные решения, включая многофункциональные краскопульты для архитектурных покрытий и системы многоцветного нанесения. Производственная база компании оснащена современным оборудованием для механической обработки и сборки, а строгая система внутреннего контроля гарантирует проверку герметичности и равномерности распыления каждого устройства перед отправкой клиенту.
Для российского потребителя важны не только технические характеристики, но и сервисная поддержка. «Ханчжоу Чэнюй» предоставляет техническую документацию на русском языке, консультирует по вопросам подбора оборудования и обеспечивает оперативную логистику запчастей. Такой комплексный подход — от проектирования до постпродажного обслуживания — делает компанию надежным партнером для предприятий, стремящихся повысить эффективность окрасочных процессов.
Диапазон цен и факторы стоимости
Стоимость промышленного краскопульта для лака варьируется в широких пределах. В 2026 году ценообразование формируется следующими факторами:
| Сегмент | Ценовой диапазон (руб.) | Характеристики | Целевая аудитория |
|---|---|---|---|
| Бюджетный (Китай OEM) | 3 000 – 8 000 | Простая конструкция, алюминиевый сплав, базовые регулировки. Риск нестабильного факела. | Частные мастера, гаражные сервисы, редкие работы. |
| Профессиональный (Европа/Топ-Китай) | 15 000 – 45 000 | Высокая точность обработки деталей, нержавеющая сталь, эргономика, стабильный перенос материала. | Мебельные цеха, автосервисы, столярные производства. |
| Премиум / Автоматические системы | 60 000+ | Электростатические системы, автоматические пистолеты для роботов, специальные сплавы. | Крупные фабрики, конвейерное производство. |
Что влияет на стоимость кроме бренда?
1. Качество уплотнений: Использование Viton вместо обычной резины увеличивает цену, но продлевает срок службы в 3 раза при работе с агрессивными растворителями.
2. Точность фрезеровки: Чем точнее сопряжение иглы и сопла, тем меньше подтеканий и проще мытье.
3. Комплектация: Наличие кейса, вискозиметра, набора дюз в комплекте.
Пошаговое руководство: настройка краскопульта для идеального лакового покрытия
Даже самый дорогой инструмент покажет плохой результат без правильной настройки. Следуйте этому алгоритму для каждого нового материала.
- Подготовка материала. Тщательно перемешайте лак. Измерьте вязкость вискозиметром. Разбавьте отвердителем и растворителем строго по пропорции производителя ЛКМ. Процедите через фильтр (нейлон 100–150 мкм).
- Настройка давления. Подключите пистолет к магистрали. Выставьте рабочее давление на регуляторе пистолета (не на компрессоре!). Для HVLP обычно это 1.5–2.0 бар. Для LVLP — 2.0–2.5 бар.
- Тест на картоне. Сделайте пробный проход. Оцените форму факела. Он должен быть ровным, овальным, без разрывов по краям.
- Регулировка подачи материала. Откройте подачу лака на 2–3 оборота. Если есть потеки — уменьшите подачу или увеличьте скорость движения руки. Если слой слишком сухой («пыль») — увеличьте подачу или снизьте скорость.
- Нанесение. Держите пистолет перпендикулярно поверхности на расстоянии 15–20 см. Движение должно быть равномерным, запястье зафиксировано. Перекрытие полос должно составлять 50%.
FAQ: Часто задаваемые вопросы о краскопультах для лака
Какой краскопульт лучше для полиуретанового лака?
Для полиуретановых (PU) лаков, которые часто имеют высокую вязкость и быстро полимеризуются, оптимальны пистолеты системы HVLP с диаметром сопла 1.4 мм или 1.5 мм. Они обеспечивают мягкое нанесение без избыточного распыла. Если лак очень густой, рассмотрите систему LVMP или AirMix с соплом 1.7 мм.
Можно ли использовать один краскопульт для лака и краски?
Технически — да, но профессионалы категорически не рекомендуют этого делать. Микрочастицы пигмента от краски могут остаться в каналах пистолета даже после тщательной промывки. При последующем нанесении прозрачного лака эти частицы проявятся как мусор или цветные точки. Для лака должен быть выделен отдельный, «чистый» пистолет.
Как очистить краскопульт после работы с двухкомпонентным лаком?
Двухкомпонентные лаки затвердевают необратимо. Промывку необходимо производить немедленно после завершения работы. Используйте подходящий растворитель (ацетон, специальный смывочный раствор). Разберите пистолет: снимите бачок, воздушную головку, выньте иглу и пружину. Промойте все детали, особенно канал подачи материала. Смажьте подвижные части специальной смазкой перед сборкой.
Почему лак ложится «шагренью» (апельсиновой коркой)?
Причины могут быть разными:
– Слишком высокое давление воздуха.
– Слишком большое расстояние от пистолета до детали.
– Неправильная вязкость лака (слишком густой).
– Быстрый испаритель растворителя при высокой температуре в цеху.
Решение: снизить давление, приблизить пистолет, добавить замедлитель испарения (ретардер) в лак.
Влияет ли длина шланга на качество покраски?
Да, значительно. Длинные шланги (>10 м) создают сопротивление потоку воздуха, что приводит к падению давления на входе в пистолет. Это делает факел нестабильным. Если необходим длинный шланг, используйте диаметр 10 мм или больше, либо установите локальный регулятор давления прямо на рукоятке пистолета.
Рекомендации по обслуживанию и продлению срока службы
Инвестиция в качественный распылитель для лака окупается только при грамотном обслуживании. Вот чек-лист для главного механика:
- Ежедневно: Полная разборка и промывка после смены. Проверка целостности уплотнительных колец.
- Еженедельно: Смазка резьбовых соединений и иглы тефлоновой смазкой. Проверка фильтра в рукоятке пистолета (если есть).
- Ежемесячно: Замена воздушного фильтра на компрессоре. Проверка калибровки манометра.
- Запрещено: Замачивать весь пистолет в растворителе. Это разрушает внутренние уплотнения и смазку. Замачивать можно только металлические детали (сопло, бачок, воздушную голову), предварительно сняв все резиновые элементы.
Заключение: стратегия выбора оборудования для бизнеса
Выбор краскопульта для покраски лаком в 2026 году — это не просто покупка инструмента, а внедрение элемента производственной культуры. Качество финишного покрытия становится одним из главных конкурентных преимуществ мебельных и столярных предприятий. Ошибки в выборе технологии (HVLP vs AirMix) или экономия на подготовке воздуха стоят дороже, чем разница в цене между бюджетным и профессиональным пистолетом.
Для стабильного результата рекомендуем ориентироваться на оборудование с сертификатом качества, наличием сервисной поддержки и возможностью точной настройки под ваши конкретные лакокрасочные материалы. Не забывайте, что идеальный лак — это симбиоз правильного материала, исправного оборудования и квалификации маляра.
Если вы планируете модернизацию окрасочного участка или подбор оборудования под новую линейку лаков, наши технические специалисты готовы провести аудит ваших текущих процессов и предложить оптимальное решение.
Нужна консультация по подбору оборудования?
Получите индивидуальное коммерческое предложение и техническую карту настроек для вашего производства.
Запросить расчет и каталог